قالب گیری در ریخته گری ؛ انواع قالب ریخته گری
قالب گیری در ریخته گری ؛ انواع قالب ریخته گری
شنبه، ۲۱ شهریور ۱۴۰۵
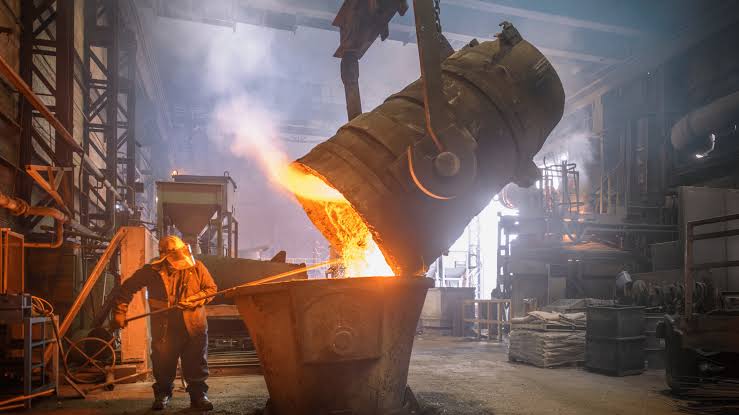
قالب گیری در ریخته گری همان مرحلهای است که شکل، ابعاد و بخش زیادی از کیفیت قطعه نهایی را تعیین میکند. فلز مذاب هر نقصی را که در قالب وجود داشته باشد، روی محصول نشان میدهد. در این فرایند، ابتدا مدل قطعه آماده و سپس با استفاده از ماسه، فلز، سرامیک یا مواد مخصوص، فضای منفی آن ساخته میشود. فلز مذاب داخل این فضا میرود و بعد از سرد شدن، فرم قالب را به خود میگیرد. انتخاب روش مناسب به جنس آلیاژ، اندازه قطعه، تعداد تولید، دقت ابعادی و هزینه پروژه ارتباط دارد. قالب ماسهای برای قطعات بزرگ و تولید محدود گزینه مناسبی است؛ اما تولید قطعات کوچک و پرتعداد با قالب فلزی یا روشهای تحت فشار انجام میشود. در ادامه، انواع قالب، مراحل آمادهسازی و ابزارهای موردنیاز را بررسی میکنیم.
قالب گیری ریخته گری چیست؟
قالب گیری ریخته گری به مجموعه فعالیتهایی میگوییم که برای ساخت حفره مناسب جهت ورود فلز مذاب انجام میشود. این حفره باید کاملا با شکل قطعه موردنظر هماهنگ باشد و بتواند تا زمان انجماد، فشار و حرارت مذاب را تحمل کند. برای ایجاد شکل قالب، از مدل استفاده میشود.
مدل نمونهای از قطعه است که از چوب، فلز، پلاستیک، رزین یا موم ساخته میشود. مدلهای چوبی برای نمونهسازی و تولید محدود مناسب هستند، در حالی که مدلهای فلزی برای استفادههای مکرر و تولید دقیق استفاده میشوند
قالب تنها یک فضای خالی برای ریختن مذاب نیست. مسیر حرکت فلز، محل تغذیه، راهگاه، دریچه ورود و مسیر خروج گاز باید در طراحی آن مشخص باشد. اگر هوا و گازهای ایجادشده راه مناسبی برای خروج نداشته باشند، داخل قطعه حفره یا تخلخل ایجاد میشود.
انواع قالب ریخته گری
نوع قالب باید با جنس فلز و ویژگیهای قطعه هماهنگ باشد. استفاده از قالب نامناسب باعث افزایش ضایعات، کاهش دقت و بالا رفتن هزینه تولید میشود.
قالب ماسهای
قالب ماسهای یکی از پرکاربردترین قالبها در صنعت ریخته گری است. ماسه با موادی مانند بنتونیت، آب، خاک رس یا چسبهای شیمیایی ترکیب میشود تا استحکام لازم را پیدا کند. این قالب برای تولید چدن، فولاد، آلومینیوم، برنج و آلیاژهای مختلف استفاده میشود. مهمترین مزیت قالب ماسهای، انعطافپذیری آن است. با این روش میتوانیم قطعات کوچک، قطعات سنگین و حتی محصولات با شکل نسبتا پیچیده را تولید کنیم. هزینه آمادهسازی در مقایسه با قالب فلزی کمتر است. در مقابل، سطح قطعه زبرتر از محصول تولیدشده با قالب فلزی خواهد بود. پس از باز کردن قالب، ماسههای چسبیده، راهگاه و تغذیه باید جدا شوند و در این شرایط قطعه به ماشینکاری یا پرداخت نیاز پیدا میکند.. قالب ماسهای به دو شکل آماده میشود:
· ماسه تر با رطوبت و مواد چسبنده شکل میگیرد و برای تولید عمومی مناسب است.
· ماسه شیمیایی با رزین و سختکننده آماده میشود و استحکام و دقت بیشتری دارد.
قالب فلزی دائمی
قالب فلزی برای تولید قطعات پرتعداد و دقیق استفاده میشود. فلز مذاب در تماس با دیواره قالب، سریعتر گرمای خود را از دست میدهد و زودتر منجمد میشود. نتیجه این فرایند، سطح بهتر و کاهش برخی عیوب ظاهری است. قالبهای فلزی برای آلیاژهای غیرآهنی مانند آلومینیوم، برنج و روی کاربرد زیادی دارند. طراحی آنها باید دقیق باشد؛ زیرا اصلاح یک قالب فلزی اشتباه به هزینه و زمان زیادی نیاز دارد.
قالب دایکاست
در روش دایکاست مذاب با فشار وارد قالب فلزی میشود. سرعت پر شدن حفره در این روش بالا است و جزئیات ریز قطعه نیز بهتر شکل میگیرد. دایکاست بیشتر برای تولید قطعات کوچک و متوسط با تیراژ بالا استفاده میشود. بدنه برخی تجهیزات، قطعات خودرو، دستگیرهها و یراقآلات با این روش ساخته میشوند. هزینه ساخت قالب بالا است، اما سرعت تولید و یکنواختی قطعات این هزینه را در تولید انبوه جبران میکند.
قالب سرامیکی
قالب سرامیکی در برابر حرارت مقاومت زیادی دارد و برای قطعات دقیق یا آلیاژهایی با دمای ذوب بالا استفاده میشود. این روش سطح بسیار مناسبی ایجاد میکند، اما آمادهسازی آن نسبت به قالب ماسهای زمانبرتر است. در برخی قطعات ظریف، ابتدا مدل مومی ساخته میشود و سپس چند لایه مواد سرامیکی روی آن قرار میگیرد. بعد از خشک شدن پوسته، موم خارج میشود و فضای لازم برای ورود مذاب باقی میماند.
قالب گچی
قالب گچی بیشتر برای آلیاژهای با دمای ذوب پایین و قطعات کوچک استفاده میشود. دقت سطحی آن مناسب است و جزئیات ظریف را نشان میدهد. محدودیت اصلی این قالب، تحمل بسیار پایین در برابر حرارت و رطوبت است و برای همه فلزات کاربرد ندارد.
مراحل قالب گیری در ریخته گری
قالب گیری در ریخته گری دارای چندین مرحله مهم است که باید توجه کنید.
طراحی قطعه و مدل
ابتدا نقشه قطعه بررسی و مدل را با توجه به ابعاد، شکل هندسی، انقباض فلز و شیوه خروج از قالب طراحی میکنند. در این مرحله، محل خط جدایش، ماهیچه و راهگاه هم مشخص میشود.
آمادهسازی مواد قالب
نوع ماده قالبسازی بر اساس فلز و روش تولید انتخاب میشود. در قالب ماسهای، دانهبندی ماسه، میزان رطوبت و مقدار چسب باید کنترل شود. ماسه بیش از حد مرطوب گاز تولید میکند و ماسه ضعیف نیز هنگام ورود مذاب فرو میریزد.
ساخت نیمههای قالب
اگر قالب از دو بخش تشکیل شود، مدل در جعبه قالب قرار میگیرد و ماسه اطراف آن فشرده میشود. سپس بخش دوم قالب ساخته میشود. تراکم باید یکنواخت باشد؛ چرا که قسمتهای سست در برابر فشار مذاب مقاومت کافی ندارند.
ایجاد راهگاه و تغذیه
راهگاه مسیر ورود فلز مذاب به قالب است، تغذیه هم مخزنی برای جبران کاهش حجم فلز هنگام انجماد محسوب میشود. طراحی نادرست این بخشها باعث ایجاد مک، سردجوشی یا پر نشدن کامل قطعه میشود.
قرار دادن ماهیچه
اگر محصول دارای سوراخ یا حفره داخلی باشد، ماهیچه در جای مشخص نصب میشود. ماهیچه باید کاملاً ثابت باشد و هنگام بستن قالب جابهجا نشود. کوچکترین تغییر مکان آن ضخامت دیوارههای قطعه را نامنظم میکند.
بستن قالب و ریختن مذاب
پس از کنترل سطح داخلی، دو نیمه قالب بسته میشوند. فلز در دمای مناسب ذوب و با سرعت کنترلشده وارد قالب میشود. سرعت زیاد پاشش و حبس هوا را به دنبال دارد؛ سرعت کم هم احتمال سرد شدن زودهنگام مذاب را بالا میبرد.
باز کردن قالب و تمیزکاری
بعد از انجماد کامل، قالب باز میشود و قطعه بیرون میآید. راهگاه، تغذیه و ماسههای چسبیده جدا میشوند. سپس قطعه از نظر ابعاد، ترک، حفره، تخلخل و کیفیت سطح بررسی میشود. در تولید محصولاتی مانند ریخته گری زاماک کنترل دمای مذاب و سلامت حفره قالب بسیار مهم است؛ زیرا آلیاژهای روی به پر شدن دقیق قالب و خروج مناسب گازها حساس هستند.
ابزار قالب گیری ریخته گری
ابزارهای مورد استفاده به نوع قالب و اندازه قطعه ارتباط دارند. با این حال، چند وسیله در بیشتر کارگاهها مشاهده میشود:
جعبه قالب
جعبه قالب، ماسه و مدل را در جای خود نگه میدارد. این جعبه از دو نیمه تشکیل شده و باید هنگام بسته شدن، تراز مناسبی داشته باشد.
کوبه و ابزار تراکم
کوبه دستی یا پنوماتیک برای فشرده کردن ماسه استفاده میشود. تراکم مناسب استحکام قالب را بالا میبرد؛ اما فشار بیش از حد، نفوذپذیری ماسه را کاهش میدهد و خروج گاز را سخت میکند.
الک و ابزار آمادهسازی ماسه
الک برای جدا کردن دانههای درشت و ناخالصیها استفاده میشود. ماسه یکنواخت، سطح قالب بهتری ایجاد میکند و احتمال جدا شدن دانهها هنگام ریختن مذاب کم میشود.
ماله، کاردک و ابزار پرداخت
ماله و کاردک برای صاف کردن سطح، اصلاح لبهها و ایجاد مسیرهای کوچک استفاده میشوند. ابزار پرداخت هم برای تمیز کردن خط جدایش و بخشهای حساس قالب کاربرد دارد.
مدل و ماهیچه
مدل شکل بیرونی قطعه را ایجاد میکند و ماهیچه برای بخشهای داخلی استفاده میشود. دقت این دو ابزار مستقیما روی ابعاد محصول اثر دارد.
تجهیزات ذوب و انتقال مذاب
کوره، پاتیل، انبر و تجهیزات اندازهگیری دما برای ذوب و انتقال فلز استفاده میشوند. کنترل دمای مذاب بسیار مهم است؛ چرا که دمای کم باعث پر نشدن قالب و دمای بیش از حد موجب افزایش اکسیداسیون و برخی عیوب میشود.
هزینه قالب گیری ریخته گری
هزینه قالبسازی عدد ثابتی ندارد و به چند عامل ارتباط دارد:
· جنس قالب
· اندازه و پیچیدگی قطعه
· نوع مدل
· تعداد حفرهها
· نیاز به ماهیچه
· تیراژ تولید و دقت موردنیاز
قالب ماسهای هزینه اولیه پایینتری دارد و برای تولید محدود اقتصادیتر است. قالب فلزی و دایکاست به هزینه بیشتری نیاز دارد، اما در تیراژ بالا هزینه هر قطعه را کاهش میدهد. تعداد دفعات استفاده، زمان ساخت و نیاز به ماشینکاری را هم باید هنگام برآورد قیمت در نظر بگیرید. در قطعاتی مانند ریخته گری شیرآلات طراحی ماهیچه، کیفیت سطح و دقت مسیرهای داخلی بسیار اهمیت دارد؛ به همین دلیل هزینه قالبسازی از یک قطعه ساده بیشتر است.