ریخته گری پیوسته؛ نحوه انجام ریخته گری مداوم
ریخته گری پیوسته؛ نحوه انجام ریخته گری مداوم
پنجشنبه، ۲۳ مهر ۱۴۰۵
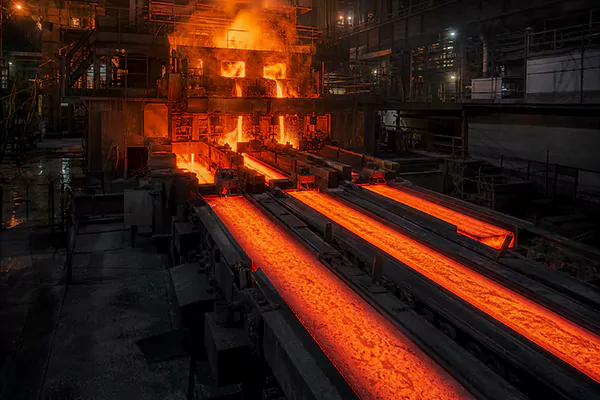
در صنعت، ریخته گری پیوسته یکی از روشهای مهم تولید محصولات نیمهساخته فلزی است. در این فرایند، فلز مذاب بدون توقف طولانی از کوره به قالب منتقل میشود و پس از خنککاری، به شکل تختال، بیلت یا بلوم از خط تولید بیرون میآید. این روش در کارخانههای فولاد، مس، آلومینیوم و بسیاری از صنایع فلزی کاربرد دارد و مسیر تولید را نسبت به روشهای قدیمی کوتاهتر و منظمتر میکند.
ما مفهوم ریختهگری پیوسته، تاریخچه پیدایش، روشهای رایج، مراحل اجرای فرایند و کاربردهای مهم آن را بررسی میکنیم. همچنین توضیح میدهیم که کنترل دما، سرعت خروج، خنککاری و کیفیت قالب چه نقشی در سلامت محصول نهایی دارند.
ریخته گری پیوسته چیست؟
ریخته گری پیوسته فرایندی است که در آن فلز مذاب بهصورت مداوم وارد قالب و محصول جامد یا نیمهجامد، بدون توقف طولانی از سمت دیگر خط خارج میشود. این محصول برای استفاده مستقیم آماده نیست و در مرحلههای بعدی، تحت عملیات نورد، برش، کشش یا ماشینکاری قرار میگیرد. فرایند از کوره آغاز میشود. فلز پس از ذوب و رسیدن به ترکیب شیمیایی مناسب، داخل پاتیل ریخته میشود. پاتیل به محل انتقال مذاب حرکت میکند و فلز را داخل تجهیزی به نام تاندیش تخلیه میکند. تاندیش مانند یک مخزن واسطه عمل میکند و جریان مذاب را با سرعتی مشخص به قالب میفرستد.
قالب مورد استفاده در این خط از مس ساخته میشود و بخش بیرونی آن کانالهایی برای گردش آب دارد. زمانی که فلز داغ وارد قالب میشود، سطح بیرونی آن در تماس با دیواره سرد، پوستهای جامد تشکیل میدهد. این پوسته باید استحکام کافی داشته باشد تا هنگام خروج از قالب، فشار وزن و حرکت محصول را تحمل کند. بخش میانی فلز در این مرحله هنوز مذاب است.
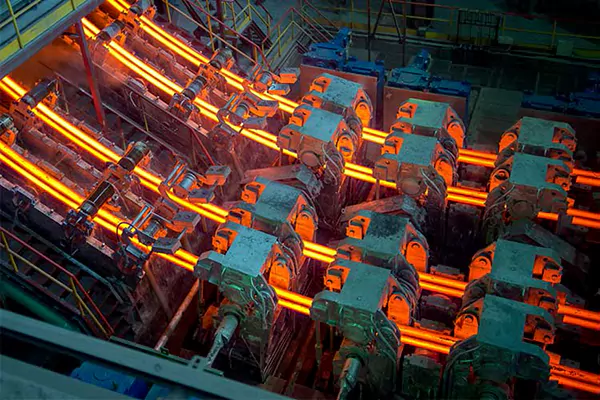
پس از خروج محصول از قالب، نازلهای آب روی سطح آن پاشش انجام میدهند. این مرحله، خنککاری ثانویه نام دارد و دمای بخشهای داخلی را بهتدریج پایین میآورد. غلتکهای نگهدارنده، محصول را در مسیر حرکت هدایت و از خمشدن یا تغییر فرم آن جلوگیری میکنند. وقتی فلز به دمای مناسب رسید، دستگاه برش آن را به طول مشخص تقسیم میکند.
تفاوت اصلی این روش با ریختهگری سنتی، حرکت مداوم مذاب و محصول در خط تولید است.
در روش قدیمی، فلز داخل قالب ثابت قرار میگیرد و پس از سرد شدن کامل، از قالب جدا میشود. این فرایند زمان بیشتری نیاز دارد و جابهجایی شمشهای سردشده، فضای زیادی اشغال میکند. در خط پیوسته، تولید با سرعت ثابت جلو میرود و محصول در زمان کوتاهتری به مرحله بعدی میرسد. در بعضی صنایع، مسیر تولید از ریختهگری به نورد بسیار کوتاه طراحی میشود. در این حالت، کارخانه فرصت دارد از گرمای باقیمانده محصول استفاده و انرژی کمتری برای گرمکردن دوباره مصرف کند. البته اجرای موفق چنین خطی به تجهیزات دقیق، نیروی متخصص و کنترل مداوم شرایط تولید نیاز دارد.
تاریخچه ریخته گری پیوسته
پیش از رواج این فناوری، کارخانهها فلز مذاب را در قالبهای ثابت میریختند. هر قالب تا زمان سردشدن کامل در محل باقی میماند. بعد از خروج شمش، قالب برای استفاده دوباره آماده میشد. این روش برای تولید محدود قابل استفاده بود، اما در کارخانههای بزرگ مشکلات زیادی ایجاد میکرد. توقفهای پیدرپی، مصرف بالای نیروی انسانی، نیاز به تعداد زیاد قالب و اتلاف حرارت، مهمترین مشکلات روش سنتی بودند.
شمشهایی که از این مسیر بیرون میآمدند، سطحی ناصاف داشتند و برای رسیدن به کیفیت مطلوب، به عملیات اصلاحی بیشتری نیاز پیدا میکردند. ایده عبور مداوم فلز از یک قالب، از مدتها قبل در ذهن مهندسان وجود داشت. اجرای عملی این ایده ابتدا برای فلزات غیرآهنی سادهتر بود. مس و آلومینیوم به دلیل دمای ذوب پایینتر و رفتار روانتر، زمینه مناسبی برای آزمایش فناوری جدید ایجاد کردند.
در میانه قرن بیستم، کارخانههای فولاد بهتدریج خطوط پیوسته را جایگزین بخشی از تجهیزات قدیمی کردند. طراحی دستگاهها در سالهای بعد تغییرات زیادی داشت. قالبهای دقیقتر، غلتکهای مقاومتر، حسگرهای حرارتی و سامانههای کنترل خودکار وارد خطوط تولید شدند. این تجهیزات، کنترل سرعت و دمای فلز را آسانتر کردند. پیشرفت فناوری فقط به افزایش سرعت تولید محدود نماند. مهندسان روی کاهش ترکهای سطحی، کنترل تخلخل، تنظیم ترکیب شیمیایی و کاهش مصرف انرژی کار کردند.
امروزه کیفیت محصول در طول مسیر با ابزارهای مختلف بررسی و خط تولید با اطلاعات لحظهای درباره دما، سرعت حرکت و شرایط خنککاری تنظیم میشود. در صنعت فولاد، تولید تختال، بیلت و بلوم به روش پیوسته سهم بالایی دارد. در صنایع مس و آلومینیوم هم از تجهیزات ویژه برای تولید مفتول، نوار، شمش و مقاطع خاص استفاده میشود. هرچه شناخت مهندسان از رفتار فلز مذاب بیشتر شده، طراحی خطوط برای آلیاژهای گوناگون دقیقتر شده است.
انواع روش های ریخته گری مداوم
روش مناسب به نوع فلز، ابعاد محصول، شکل مقطع و ظرفیت کارخانه بستگی دارد. یک خط تولید بیلت برای ساخت میلگرد، از نظر اندازه قالب و سرعت خروج با خط تولید تختال فولادی تفاوت دارد. در همه روشها، جریان فلز، ایجاد پوسته جامد و خنککاری مرحلهای باید با نظم مشخص انجام شود. رایجترین دستهبندی بر اساس شکل مقطع خروجی انجام میشود. در تولید تختال، قالب مقطعی پهن و مستطیلی دارد. تختال برای ساخت ورقهای فولادی به خط نورد گرم انتقال پیدا میکند.
عرض و ضخامت این محصول، براساس نوع ورق و ظرفیت نورد انتخاب میشود.
بیلت مقطع کوچکتر و مربع یا مستطیل دارد. این محصول در تولید میلگرد، مفتول و برخی مقاطع ساختمانی به کار میرود.
بلوم از بیلت بزرگتر است و برای ساخت تیرآهن، ریل، قطعات سنگین و مقاطع صنعتی استفاده میشود. از نظر آرایش دستگاه، خطوط عمودی، منحنی و افقی شناختهشدهتر هستند. در خط عمودی، فلز پس از خروج از قالب مسیر مستقیم رو به پایین را طی میکند. این نوع طراحی ساده است، اما ارتفاع زیادی نیاز دارد. در خطوط منحنی، محصول ابتدا از قالب به سمت پایین میرود و سپس با کمک غلتکها به حالت افقی نزدیک میشود. بیشتر کارخانههای بزرگ از این چیدمان استفاده میکنند، چون فضای کمتری اشغال میکند.
در روش افقی، مذاب و محصول در مسیری همسطح حرکت میکنند.
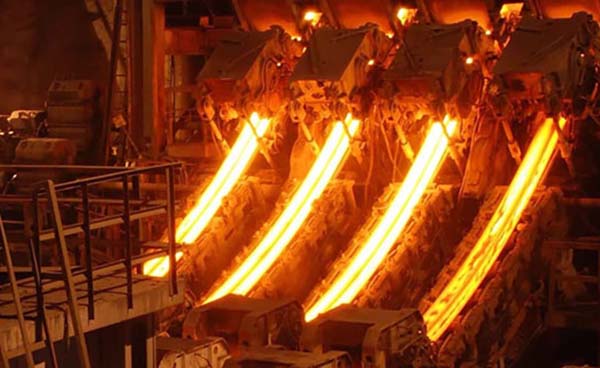
این شیوه برای برخی فلزات غیرآهنی و تولید مقاطع خاص کاربرد دارد. طراحی خط افقی دسترسی مناسبی برای بعضی عملیات ایجاد میکند، اما تنظیم جریان مذاب و کنترل خنککاری به دقت زیادی نیاز دارد. برخی خطوط براساس تعداد رشته تولید دستهبندی میشوند. در خط تکرشته، فقط یک محصول در هر لحظه از قالب خارج میشود. در خطوط چندرشته، چند قالب در کنار یکدیگر کار میکنند و ظرفیت تولید بالا میرود. هدف این فناوریها، کاهش فاصله میان ریختهگری و نورد است. در بعضی خطوط، محصول با ضخامت کمتری خارج میشود و عملیات شکلدهی بعدی زمان کوتاهتری پیدا میکند.
مراحل ریخته گری پیوسته
ریخته گری پیوسته چه مراحلی دارد؟
آمادهسازی فلز در ریخته گری پیوسته
ابتدا مواد اولیه وارد کوره میشوند و تا دمای مناسب حرارت میبینند. پس از ذوب کامل، ترکیب شیمیایی مذاب با نمونهبرداری بررسی میشود. مقدار کربن، سیلیسیم، منگنز، گوگرد و دیگر عناصر باید با استاندارد محصول هماهنگ باشد. اگر ترکیب فلز از محدوده تعیینشده خارج باشد، مواد اصلاحی به مذاب اضافه میشود. پس از تنظیم ترکیب، سرباره از سطح فلز جدا میشود. وجود سرباره زیاد در مسیر انتقال، کیفیت محصول را پایین میآورد و احتمال گرفتگی نازل را بالا میبرد. به همین دلیل، پاتیل پیش از ورود به خط بررسی و آماده میشود.
انتقال مذاب به تاندیش
پاتیل، فلز مذاب را به تاندیش انتقال میدهد. تاندیش وظیفه دارد جریان مذاب را آرام و یکنواخت نگه دارد. اگر فلز با آشفتگی زیادی وارد قالب شود، هوا و ناخالصی داخل محصول حبس میشود. طراحی داخلی تاندیش، محل ورود مذاب و مسیر خروج، روی کیفیت جریان اثر مستقیم دارد. در این مرحله، پوشش نسوز تاندیش باید سلامت کافی داشته باشد. تماس فولاد مذاب با دیواره آسیبدیده، آلودگی فلز و توقف خط را به دنبال دارد. اپراتور سطح مذاب و دمای آن را زیر نظر میگیرد تا انتقال با شرایط ثابت ادامه پیدا کند.
ورود فلز به قالب در ریخته گری پیوسته
مذاب از طریق نازل وارد قالب مسی میشود. قالب با حرکت رفتوبرگشتی کنترلشده کار میکند تا فلز به دیواره نچسبد. در همین زمان، آب سرد در اطراف قالب گردش دارد و پوسته بیرونی محصول را ایجاد میکند. روغن یا پودر مخصوص قالب، اصطکاک میان فلز و دیواره را کم میکند. انتخاب ماده مناسب به نوع فلز و سرعت خط بستگی دارد. اگر روانکاری کم باشد، ترکهای سطحی ایجاد میشود؛ اگر مقدار آن بیش از حد باشد، آلودگی و ناپایداری سطح رخ میدهد.
خنککاری ثانویه و هدایت محصول
پوسته اولیه پس از خروج از قالب هنوز نازک است. برای سردکردن بخشهای داخلی، آب از طریق نازلهای متعدد روی سطح محصول پاشیده میشود. فشار و مقدار آب باید براساس نوع فلز، ابعاد مقطع و سرعت کشش تنظیم شود. غلتکها محصول را نگه میدارند و مسیر حرکت را کنترل میکنند. فاصله نامناسب میان غلتکها، فشار اضافی به پوسته وارد میکند و احتمال ترک داخلی را بالا میبرد. به همین دلیل، وضعیت غلتکها باید در فاصلههای مشخص بررسی و تنظیم شود.
صافکاری و برش محصول
محصول در خطوط منحنی، پس از عبور از بخش خنککاری به سمت مسیر صاف هدایت میشود. غلتکهای صافکننده، خم ایجادشده در مسیر را اصلاح میکنند. سپس دستگاه برش، بیلت، بلوم یا تختال را براساس اندازه سفارش جدا میکند. سرعت برش باید با سرعت خروج محصول هماهنگ باشد. اگر دستگاه دیر عمل کند، طول قطعه از اندازه مورد نظر بیشتر میشود. برش نامنظم، لبههای آسیبدیده و توقف خط، هزینه تولید را بالا میبرد.
کنترل کیفیت در ریخته گری پیوسته
نمونهبرداری شیمیایی، بررسی ابعاد، کنترل دمای محصول و ارزیابی سطح، بخش مهمی از کنترل کیفیت را تشکیل میدهند. برخی عیبها مانند ترک طولی، ترک عرضی، حفره، مک داخلی و جدایش ترکیبی، در مراحل اولیه باید شناسایی شوند. بازرسی ظاهری با تجهیزات نوری انجام میشود و آزمونهای دقیقتر، عیبهای داخلی را مشخص میکنند. محصولی که کیفیت لازم را نداشته باشد، برای نورد یا مصرف مستقیم وارد مرحله بعدی نمیشود. اصلاح تنظیمات خط، بهترین راه برای جلوگیری از تکرار عیب در تولید بعدی است.
کاربرد ریخته گری مداوم و پیوسته
کاربرد اصلی این فناوری در صنعت فولاد دیده میشود. تختالهای تولیدشده از این روش برای ساخت ورقهای بدنه خودرو، ورقهای ساختمانی، لوله، مخزن و تجهیزات صنعتی به کار میروند. بیلتها به خط تولید میلگرد، مفتول و بعضی مقاطع سبک انتقال پیدا میکنند. بلومها برای تولید ریل، تیرآهن و مقاطع سنگین مناسب هستند. در صنعت مس، از خطوط پیوسته برای تولید مفتول، شمش، نوار و برخی مقاطع رسانا استفاده میشود. کیفیت سطح و یکنواختی ترکیب در این محصولات اهمیت زیادی دارد، چون محصول نهایی در سیم و کابل، تجهیزات برق و قطعات حرارتی کاربرد پیدا میکند.
آلومینیوم هم در تولید نوار، ورق، شمش و محصولات اکستروژن با این روش پردازش میشود. وزن کم، رسانایی مناسب و قابلیت شکلدهی، این فلز را به گزینهای پرکاربرد در صنایع حملونقل، ساختمان و بستهبندی تبدیل کرده است. این فرایند در تولید آلیاژهای ویژه، قطعات اولیه صنایع انرژی، تجهیزات ریلی و محصولات نیمهساخته کارخانهای هم حضور دارد. البته برای هر آلیاژ، سرعت خروج، دمای قالب و شیوه خنککاری باید جداگانه تنظیم شود. روشی که برای فولاد کربنی مناسب است، لزوماً برای آلومینیوم یا آلیاژ مس نتیجه یکسانی ندارد. باید توجه داشت که ریختهگری پیوسته با روشهایی مانند دایکاست تفاوت دارد. دایکاست بیشتر برای تولید قطعات دقیق و نسبتا کوچک از فلزات غیرآهنی استفاده میشود، در حالی که خط پیوسته محصولات نیمهساخته و بلند تولید میکند. در صنایع قطعهسازی، آشنایی با ریخته گری زاماک هم برای انتخاب روش مناسب تولید قطعات تزئینی و مهندسی کاربرد دارد.
جمع بندی
ریخته گری پیوسته مسیر تولید فلز مذاب تا محصول نیمهساخته را یکپارچه میکند. در این روش، فلز از کوره به پاتیل و تاندیش میرود، داخل قالب مسی سرد میشود و پس از عبور از بخش خنککاری به طول مشخص برش میخورد. کنترل دما، سرعت کشش، روانکاری قالب و فشار آب، کیفیت محصول نهایی را تعیین میکنند.
این فناوری با کاهش زمان تولید، کمکردن مصرف قالب، استفاده بهتر از انرژی و افزایش ظرفیت کارخانه، جایگاه مهمی در صنایع فلزی پیدا کرده است. انتخاب نوع خط به جنس فلز، شکل محصول و ظرفیت مورد نیاز بستگی دارد. هرچه طراحی تجهیزات دقیقتر و کنترل فرایند منظمتر باشد، محصول خروجی سطح بهتر، ابعاد دقیقتر و عیبهای کمتری خواهد داشت.