ریخته گری قطعات لوستر + هزینه ساخت قطعات لوستر
ریخته گری قطعات لوستر + هزینه ساخت قطعات لوستر
سهشنبه، ۱۴ مهر ۱۴۰۵
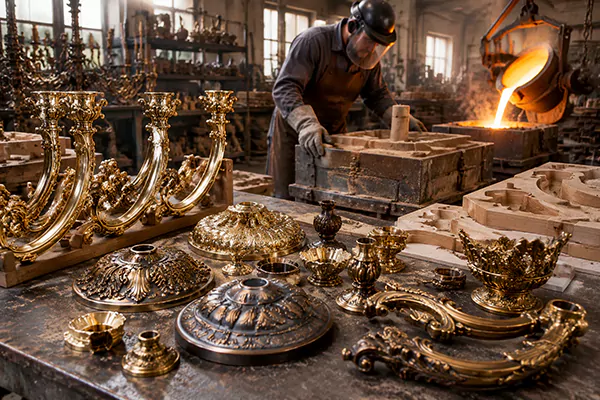
در بازار، ریخته گری قطعات لوستر جایگاه مهمی در تولید لوسترهای کلاسیک، مدرن و نئوکلاسیک دارد. قطعات کوچک فلزی، ظاهر کلی لوستر را کامل میکنند و روی استحکام، نظم و جلوه نهایی اثر میگذارند. برای رسیدن به محصولی باکیفیت، انتخاب آلیاژ مناسب، طراحی دقیق قالب و اجرای درست مراحل تولید اهمیت زیادی دارد. درباره قطعات زاماک، روش تولید، مزایای استفاده از ریختهگری، عوامل موثر بر قیمت و نکات مهم سفارش را به طور کامل صحبت میکنیم.
ریخته گری انواع قطعات لوستر با زاماک
زاماک آلیاژی بر پایه روی است که برای تولید قطعات تزئینی و کاربردی لوستر انتخاب مناسبی محسوب میشود. این فلز سطحی صاف دارد و پس از پرداخت، آمادگی خوبی برای آبکاری پیدا میکند. تولیدکنندگان از زاماک برای ساخت قطعاتی مانند بازو، پایه، کاسه، گلبرگ، قاب، سرپیچنما، مهره، قطعات اتصال و بخشهای نگهدارنده استفاده میکنند.
هر قطعه، قالب مخصوصی نیاز دارد. برای نمونه، قالب یک بازوی لوستر باید علاوه بر فرم ظاهری، محل اتصال به بدنه را هم دقیق نشان دهد. اگر ابعاد این قسمت با نقشه اصلی هماهنگ نباشد، زمان مونتاژ مشکل ایجاد میشود. در قطعاتی مانند گلبرگ یا قابهای تزئینی، برجستگیها، خطوط منحنی و ریزهکاریهای سطحی نقش مهمی در زیبایی محصول دارند.
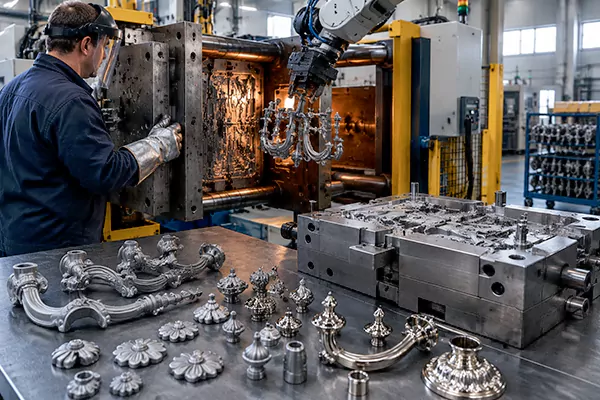
در روش دایکاست، آلیاژ زاماک پس از ذوب شدن با فشار مشخص داخل قالب فولادی تزریق میشود. فشار مناسب، جزئیات قالب را روی سطح فلز منتقل میکند و قطعهای یکدست به وجود میآورد. پس از سرد شدن، قطعه از قالب جدا میشود و اپراتور راهگاه، پلیسه و بخشهای اضافی را حذف میکند.
سپس سطح قطعه سنبادهکاری و پرداخت میشود تا برای آبکاری آماده شود. طلایی، نقرهای، کروم، برنز و رنگهای آنتیک، گزینههای پرکاربرد برای قطعات زاماک لوستر هستند. انتخاب رنگ به سبک طراحی لوستر و رنگ سایر اجزای آن بستگی دارد. برای یک مدل کلاسیک، آبکاری طلایی یا آنتیک جلوه مناسبی ایجاد میکند؛ در حالی که رنگ کروم یا نقرهای برای طراحیهای ساده و مدرن انتخاب بهتری است.
اهمیت ساخت قطعات لوستر با ریخته گری
ساخت قطعات لوستر با ریختهگری، طراحی مدلهای پیچیده را سادهتر میکند. طرحهایی با فرمهای اسلیمی، گلهای برجسته، خطوط مارپیچ و قابهای چندلایه، در این روش با دقت بیشتری تولید میشوند. قالبسازی دقیق به طراح اجازه میدهد ظاهر قطعه را طبق نقشه سهبعدی اجرا کند و میان نمونه طراحیشده و محصول نهایی هماهنگی ایجاد شود.
یکی از مزیتهای مهم این روش، یکسان بودن قطعات در تولید تیراژ بالا است. زمانی که چند صد قطعه برای یک مدل لوستر تولید میشود، اختلاف جزئی در ابعاد مونتاژ را دشوار میکند. ریختهگری با قالب استاندارد، قطعاتی با اندازه و فرم نزدیک به هم ارائه میدهد. این هماهنگی، فاصله بازوها، محل اتصال پایهها و نظم کلی بدنه را بهتر کنترل میکند
وزن مناسب زاماک برای قطعات تزئینی، مزیت دیگری است. البته وزن قطعه باید از همان مرحله طراحی بررسی شود. استفاده از قطعات ضخیم و سنگین، فشار بیشتری به بدنه، زنجیر و محل نصب لوستر وارد میکند. در مقابل، کاهش بیش از حد ضخامت هم استحکام قطعه را پایین میآورد. طراح و تولیدکننده باید میان زیبایی، وزن و مقاومت تعادل برقرار کنند.
کیفیت نهایی تنها به نوع فلز وابسته نیست. دمای ذوب، سرعت تزریق، تمیزی قالب، زمان خنککاری و مهارت پرداختکار، نتیجه نهایی را تغییر میدهد. برای همین، تولیدکننده پیش از آغاز سفارش اصلی یک نمونه اولیه آماده میکند. بررسی نمونه، ایرادهای مربوط به ضخامت، سوراخکاری، محل اتصال و کیفیت سطح را مشخص میکند.
هزینه ریخته گری قطعات لوستر
هزینه ریخته گری قطعات لوستر با توجه به طرح و تیراژ سفارش تعیین میشود. نخستین بخش هزینه به طراحی و ساخت قالب ارتباط دارد. قالبی با فرم ساده و جزئیات محدود، هزینه پایینتری دارد؛ اما مدلهای دارای برجستگی، حفره داخلی یا ساختار چندبخشی، ماشینکاری دقیقتری میخواهند. در سفارشهای پرتیراژ، هزینه قالب میان تعداد بیشتری قطعه تقسیم میشود و قیمت نهایی هر واحد کاهش پیدا میکند.
وزن قطعه، مقدار مصرف زاماک و میزان پرداختکاری، عوامل مهم دیگری هستند. هرچه قطعه سنگینتر باشد، مواد اولیه بیشتری مصرف خواهد کرد. راهگاه و سرریز پس از تزریق دوباره وارد چرخه ذوب میشوند، اما جمعآوری، تفکیک و آمادهسازی آنها زمان مشخصی لازم دارد. طراحی مسیر تزریق مناسب، پرت فلز را کاهش میدهد و به کنترل هزینه کمک میکند. عوامل اصلی در برآورد قیمت عبارتاند از:
· طراحی سهبعدی و ساخت قالب
· وزن هر قطعه و مقدار زاماک مصرفی
· تعداد قطعات مورد نیاز در سفارش
· میزان جزئیات و پیچیدگی طرح
· هزینه پلیسهگیری، پرداخت و آبکاری
· نوع بستهبندی و زمان تحویل سفارش
به عنوان مثال، یک قطعه ساده مانند مهره تزئینی، قالب و پرداختکاری محدودی نیاز دارد؛ اما یک بازوی بزرگ با نقش برجسته، مراحل بیشتری را پشت سر میگذارد. همچنین آبکاری آنتیک یا چندرنگ، هزینه بالاتری نسبت به آبکاری ساده دارد. دریافت قیمت دقیق بدون مشاهده نقشه یا نمونه، نتیجه قابل اعتمادی ارائه نمیدهد. بهتر است اطلاعاتی مانند وزن تقریبی، تعداد مورد نیاز، جنس آلیاژ، نوع آبکاری و زمان تحویل از ابتدا مشخص شود.
جمعبندی
ریخته گری قطعات لوستر با زاماک، راهکاری مناسب برای تولید قطعات ظریف، منظم و قابل آبکاری است. این روش در تولید مدلهای متنوع، کنترل ابعاد و ساخت تیراژ بالا کاربرد دارد. انتخاب قالب دقیق، آلیاژ استاندارد و پرداختکاری حرفهای، کیفیت محصول نهایی را تعیین میکند. برای برآورد هزینه هم باید طرح، وزن، تعداد، نوع آبکاری و پیچیدگی قالب را کنار یکدیگر بررسی کرد. یک سفارش موفق از نقشه روشن و نمونه اولیه شروع میشود و با کنترل کیفیت در تمام مراحل به نتیجه مطلوب میرسد.