ریخته گری کوبشی ؛ نحوه انجام ریخته گری اسکوئیز
ریخته گری کوبشی ؛ نحوه انجام ریخته گری اسکوئیز
دوشنبه، ۲۰ مهر ۱۴۰۵
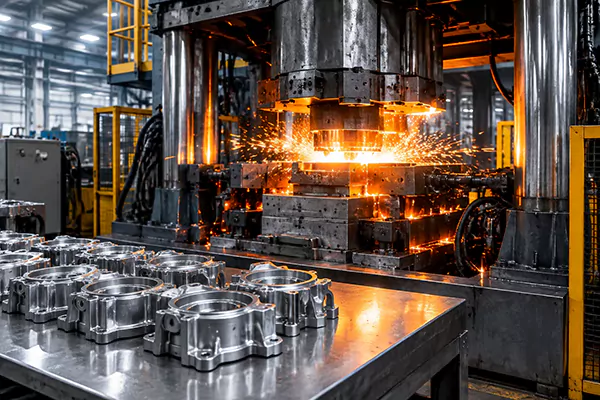
ریخته گری کوبشی یکی از روشهای دقیق تولید قطعات فلزی است که با ترکیب قالبگیری و اعمال فشار، قطعهای متراکم و کمتخلخل به وجود میآورد. این فرایند برای قطعاتی مناسب است که باید استحکام مکانیکی بالا، سطح قابل قبول و ابعاد نزدیک به نقشه نهایی داشته باشند. ما به طور کامل شما را با مفهوم ریخته گری اسکوئیز، مراحل اجرای آن، انواع روشها، مزایا و محدودیتهای روش غیرمستقیم و تفاوت این فرایند با ریخته گری پیوسته آشنا میکنیم.
ریخته گری کوبشی چیست؟
ریخته گری کوبشی فرایندی است که در آن فلز مذاب داخل قالب قرار میگیرد و پیش از کامل شدن انجماد، فشار قابل توجهی روی مذاب اعمال میشود. این فشار از نشست فلز جلوگیری میکند، حفرههای داخلی را کاهش و تماس فلز با دیواره قالب را افزایش میدهد. نتیجه، قطعهای با ساختار فشرده، سطح مناسب و خواص مکانیکی بهتر از بسیاری از روشهای معمول ریختهگری است.
در فرایندهای عادی، گازهای محبوس و انقباض فلز هنگام سرد شدن، تخلخل داخلی ایجاد میکنند. فشار خارجی در ریخته گری کوبشی این نواقص را تا حد زیادی کنترل میکند. فلز در زمان انجماد فضای کمتری برای جمعشدگی دارد و بخشهای مختلف قطعه ساختاری یکنواختتر پیدا میکنند.
آلیاژهای آلومینیوم، منیزیم و مس در این فناوری کاربرد زیادی دارند. قطعاتی مانند بازوهای سیستم تعلیق، پوسته پمپ، رینگ، براکت، قطعات هیدرولیک و اجزای سازهای خودرو با این روش تولید میشوند. زمانی که قطعه باید وزن نسبتا کم و مقاومت بالا داشته باشد، این فناوری گزینه قابل بررسی است.
در مقایسه با دایکاست، سرعت ریختهگری کوبشی کمتر است، اما قطعه نهایی تخلخل پایینتری دارد و در بسیاری از موارد امکان عملیات حرارتی روی آن بهتر ایجاد میشود. دایکاست برای تولید انبوه قطعات نازک و پیچیده بسیار مناسب است، در حالی که روش کوبشی بیشتر روی کیفیت ساختار داخلی و تحمل بار تمرکز دارد.
نحوه انجام ریخته گری کوبشی
اجرای این فرایند با آمادهسازی قالب آغاز میشود. قالب از فولاد گرمکار ساخته میشود و پیش از تزریق یا ریختن مذاب، دمای آن به محدوده مشخصی میرسد. گرم کردن قالب، تماس ناگهانی فلز داغ با سطح سرد را کاهش میدهد و مانع ایجاد ترک حرارتی یا انجماد زودهنگام در مسیر حرکت مذاب میشود.
پس از آماده شدن قالب، مقدار مشخصی از فلز مذاب داخل حفره قرار میگیرد. دمای مذاب باید با دقت کنترل شود؛ چون مذاب بیش از حد داغ، زمان انجماد را افزایش میدهد و احتمال ایجاد عیوب را بالا میبرد. مذاب با دمای پایین هم پیش از پر کردن کامل قالب سفت میشود و شکل نهایی قطعه را خراب میکند.
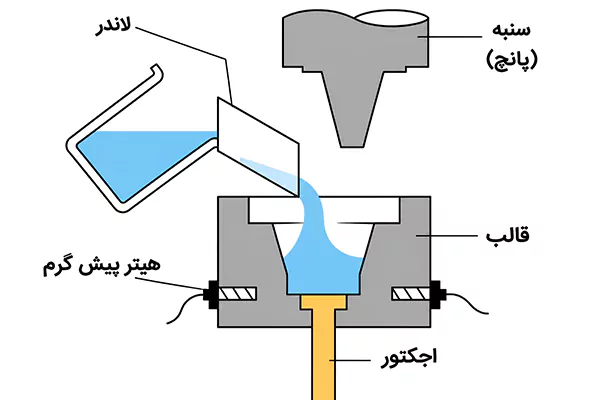
در مرحله بعد، سنبه یا پانچ به سمت مذاب حرکت میکند. فشار باید با زمانبندی دقیق اعمال شود. فشار زودهنگام، جریان نامنظم فلز را به وجود میآورد و فشار دیرهنگام، بخش زیادی از مزیت فرایند را از بین میبرد. دستگاه تا پایان انجماد، فشار را روی قطعه نگه میدارد. مقدار فشار به جنس آلیاژ، اندازه قطعه و طراحی قالب وابسته است و در تجهیزات صنعتی از چند ده تا چند صد مگاپاسکال تغییر میکند.
پس از انجماد کافی، فشار آزاد و قالب باز میشود. قطعه از قالب بیرون میآید و عملیات تکمیلی مانند برش راهگاه، پلیسهگیری، ماشینکاری یا کنترل ابعادی روی آن انجام میشود. در قطعات حساس، آزمایشهای غیرمخرب مانند رادیوگرافی، آزمون نفوذ مایع یا بررسی متالوگرافی هم انجام میگیرد.
در ریخته گری فشار غیر مستقیم، مذاب ابتدا داخل محفظهای جدا از قالب اصلی قرار دارد. سپس یک پیستون، فلز را از مسیر راهگاه به داخل حفره قالب هدایت میکند. فشار از مسیر حرکت مذاب انتقال پیدا میکند و فرایند پر شدن قالب، کنترلپذیری بیشتری نسبت به ریختن مستقیم دارد.
طراحی راهگاه، محل ورود فلز و سرعت حرکت سنبه، روی کیفیت قطعه اثر زیادی دارند. مهندس طراح باید مسیر جریان را طوری تعیین کند که هوا در گوشههای قالب محبوس نشود. وجود سرریز، هواکش و کانال خنککاری مناسب، پایداری تولید را افزایش میدهد.
انواع روش های ریخته گری کوبشی
ریخته گری کوبشی به دو گروه اصلی مستقیم و غیرمستقیم تقسیم میشود. تفاوت این دو روش به مسیر ورود مذاب و نحوه انتقال فشار مربوط است. در روش مستقیم، فلز مذاب داخل نیمه پایینی قالب ریخته میشود. پانچ از بالا روی مذاب فشار وارد میکند و فلز را در تمام فضای قالب پخش میکند. این روش برای قطعات نسبتا ضخیم، ساده و نیمهپیچیده کاربرد دارد. فشار مستقیما به سطح مذاب میرسد و انتقال نیرو کوتاه است؛ به همین علت، کنترل انجماد در بخشهای ضخیم عملکرد خوبی دارد.
روش مستقیم برای ساخت قطعاتی مانند دیسک، صفحات ضخیم، اتصالات فلزی و قطعاتی که شکل کلی فشرده دارند، انتخاب مناسبی است. البته وجود پانچ بزرگ و نیاز به کنترل دقیق مقدار مذاب، طراحی دستگاه را محدود میکند. سطح تماس پانچ با فلز هم باید بهخوبی محافظت شود تا چسبندگی یا سایش اتفاق نیفتد.
در روش غیرمستقیم، فلز داخل محفظه تزریق یا سیلندر ریخته میشود و پیستون آن را از راهگاه وارد قالب میکند. فشار ابتدا به مذاب موجود در محفظه وارد میشود و سپس از راهگاه به قطعه انتقال پیدا میکند. این شیوه برای قطعات پیچیدهتر، باریکتر و دارای چند بخش هندسی مناسبتر است.
ریخته گری اسکوئیز در بعضی خطوط تولید با تجهیزات مشابه ماشینهای تزریق فلز اجرا میشود، اما هدف اصلی آن فقط پر کردن سریع قالب نیست. نگه داشتن فشار هنگام انجماد، بخش مهم فرایند به شمار میآید. اگر دستگاه تنها مذاب را با سرعت بالا وارد قالب کند و فشار را پیش از انجماد از بین ببرد، نتیجه بیشتر به دایکاست نزدیک خواهد بود.
در انتخاب میان روش مستقیم و غیرمستقیم باید به ضخامت قطعه، تعداد حفرههای قالب، مسیر جریان، حجم تولید و نوع آلیاژ توجه کرد. قالب روش غیرمستقیم آزادی بیشتری برای طراحی قطعات پیچیده دارد، اما مسیر مذاب طولانیتر میشود و کنترل دما در محفظه تزریق اهمیت بیشتری پیدا میکند.
مزایا ریخته گری غیر مستقیم
روش غیرمستقیم برای تولید قطعاتی با هندسه دشوار، دیوارههای متفاوت و مسیرهای باریک، انعطاف بیشتری دارد. اپراتور یا سیستم کنترل، حجم مذاب و سرعت ورود به قالب را جداگانه تنظیم میکند. چنین کنترلی برای قطعاتی که پر شدن یکنواخت دارند اهمیت زیادی دارد. مهمترین مزیتهای ریخته گری مستقیم عبارتاند از:
· امکان تولید قطعات پیچیده با مسیر جریان کنترلشده
· کاهش تخلخل و حفرههای ناشی از انقباض
· مناسب بودن برای قطعات آلومینیومی و منیزیمی با وزن پایین
· قابلیت بهتر برای انجام عملیات حرارتی پس از ریختهگری
· کاهش مقدار ماشینکاری در قطعاتی که قالب دقیق طراحی شده است
فشار در مرحله انجماد، پیوند میان دانههای فلزی را فشردهتر میکند و مقاومت قطعه را بالا میبرد. در قطعات خودرو، این ویژگی برای بخشهایی که تحت بار ضربهای یا تنش متناوب قرار دارند، ارزش زیادی دارد. با کاهش حفرههای داخلی، احتمال شکست زودهنگام هم پایین میآید.
روش غیرمستقیم در تولید انبوه قطعات کوچک و متوسط، کنترل مناسبی روی تکرارپذیری ارائه میدهد. البته کیفیت نهایی فقط به دستگاه وابسته نیست. پاکیزگی مذاب، ترکیب شیمیایی آلیاژ، دمای قالب و وضعیت سطح سنبه، نتیجه را تغییر میدهد.
در مقایسه با ریخته گری زاماک، روش غیرمستقیم برای آلیاژهایی کاربرد دارد که پس از انجماد به استحکام سازهای بیشتری نیاز دارند. زاماک برای قطعات دقیق، تزئینی و دارای جزئیات ظریف انتخاب رایجی است، اما قطعات آلومینیومی تولیدشده با فشار، در پروژههای سازهای و سبکسازی جایگاه متفاوتی دارند.
معایب ریخته گری غیر مستقیم
ریخته گری فشار غیر مستقیم به تجهیزات دقیق و قالب مقاوم نیاز دارد. محفظه تزریق، پیستون، راهگاه و سیستم آبگرد باید هماهنگ کار کنند. کوچکترین نشتی در مسیر فشار، تنظیم نبودن سرعت پیستون یا کاهش دمای مذاب، کیفیت قطعه را پایین میآورد. هزینه ساخت قالب در این روش از قالبهای ساده ریختهگری بیشتر است. قالب باید فشار بالا، تغییرات دما و سیکلهای مکرر باز و بسته شدن را تحمل کند. در تولید محدود، این هزینه اولیه گاهی توجیه اقتصادی ندارد.
مسیر حرکت فلز از محفظه تا حفره قالب، احتمال افت دما را بالا میبرد. مهندسان برای کنترل این مشکل، ضخامت راهگاه و زمان پر شدن را با دقت انتخاب میکنند. طراحی ضعیف میتواند سردجوشی، پر نشدن گوشهها یا ایجاد خطوط جریان روی سطح قطعه را به وجود آورد. تعویض آلیاژ یا تغییر ابعاد قطعه هم به زمان آمادهسازی نیاز دارد. دستگاه باید تمیز شود، دما دوباره تنظیم شود و پارامترهای فشار و سرعت تغییر کند.
این موضوع در کارگاههایی که سفارشهای متنوع و تیراژ پایین دارند، برنامهریزی تولید را دشوارتر میکند. ریخته گری فشار غیر مستقیم در برابر آلودگی مذاب حساس است. اکسیدهای فلزی، رطوبت ابزار و باقیمانده مواد روانساز، گاز وارد قطعه میکنند. استفاده از مذاب تمیز، پیشگرم کردن ابزار و نگهداری منظم دستگاه، بخش مهم کنترل کیفیت را تشکیل میدهد.
مقایسه ریخته گری کوبشی با ریخته گری پیوسته
ریخته گری کوبشی و ریخته گری پیوسته هر دو برای تولید قطعات فلزی به کار میروند، اما هدف و ساختار تولید در آنها تفاوت دارد. روش کوبشی یک قطعه مشخص را داخل قالب میسازد و فشار را تا زمان انجماد حفظ میکند. روش پیوسته، فلز مذاب را بدون توقف جدی از قالب آبگرد عبور میدهد و محصولی طولانی مانند شمش، تختال یا مفتول تولید میکند.
در ریخته گری کوبشی، شکل هندسی قطعه از ابتدا در قالب تعریف میشود. سازنده سوراخ، برجستگی، انحنا و ضخامتهای متفاوت را در طراحی قالب قرار میدهد. در روش پیوسته، محصول بیشتر شکل مقطع ثابت دارد و برای رسیدن به فرم نهایی، عملیات برش یا نورد بعدی انجام میشود.
از نظر کیفیت داخلی، فشار اعمالشده در روش کوبشی تخلخل را پایین میآورد و قطعه را برای کاربردهای حساس آماده میکند. ریخته گری پیوسته سرعت تولید بالاتری دارد و برای حجم زیاد فلز، هزینه تمامشده کمتری ایجاد میکند؛ اما کنترل عیوبی مانند ترک سطحی، جدایش ترکیبات و نوسان دمایی به تنظیم دقیق خط تولید نیاز دارد.
روش کوبشی برای سفارشهایی مناسب است که ارزش هر قطعه بالا و کیفیت مکانیکی، دقت ابعادی یا کاهش وزن اهمیت داشته باشد. روش پیوسته بیشتر در کارخانههای فولاد، آلومینیوم و مس برای تولید مواد اولیه نیمهساخته استفاده میشود. انتخاب میان این دو فناوری به شکل محصول، مقدار تولید، جنس آلیاژ و مسیر نهایی ساخت وابسته است.
جمع بندی
ریخته گری کوبشی با اعمال فشار در زمان انجماد، قطعاتی متراکمتر و مقاومتر تولید میکند. این فناوری میان ریختهگری معمولی و فرایندهای تحت فشار قرار میگیرد و برای قطعاتی مناسب است که کیفیت ساختار داخلی اهمیت زیادی دارد. روش مستقیم برای قطعات ضخیم و ساده انتخاب قابل قبولی است، در حالی که روش غیرمستقیم امکان تولید فرمهای پیچیدهتر را ایجاد میکند. کنترل دمای مذاب، طراحی راهگاه، زمان اعمال فشار و کیفیت قالب، چهار عامل اصلی در نتیجه نهایی هستند.
ریخته گری اسکوئیز زمانی بهترین عملکرد را دارد که فرایند بر پایه نقشه دقیق، آلیاژ مناسب و دستگاه تنظیمشده اجرا شود. در پروژههایی که به تولید قطعات سبک، مستحکم و کمتخلخل نیاز دارند، این روش ارزش بررسی جدی دارد. شناخت تفاوت آن با دایکاست، ریخته گری زاماک و ریخته گری پیوسته، انتخاب فناوری مناسب را سادهتر میکند.