آبکاری زاماک + مراحل ابکاری زاماک
آبکاری زاماک + مراحل ابکاری زاماک
دوشنبه، ۲۰ مهر ۱۴۰۵
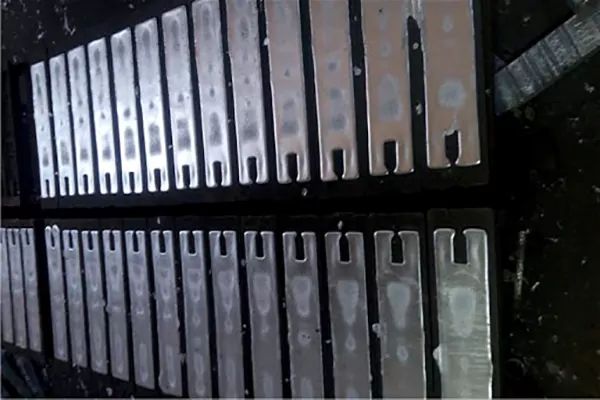
آبکاری آلیاژ زاماک زمانی به بالاترین سطح کیفیت، درخشندگی و دوام مکانیکی میرسد که استانداردها و کنترل کیفی از نخستین مراحل تولید و شکلدهی قطعه پیادهسازی شوند. آلیاژ زاماک به دلیل قابلیتهای ویژه خود در صنعت، نیازمند زیرسازی، چربیگیری و اجرای دقیق لایههای واسط است تا محصول نهایی دچار عیوبی چون پوستهشدن، حباب یا تیرگی نشود. در این راهنمای جامع، به بررسی ماهیت این فرآیند، الزامات پیش از پوششدهی، مراحل گامبهگام لایهنشانی فلزی، عوامل تعیینکننده کیفیت و بهترین روشهای اجرای پوشش بر روی قطعات زاماک میپردازیم.
آبکاری زاماک
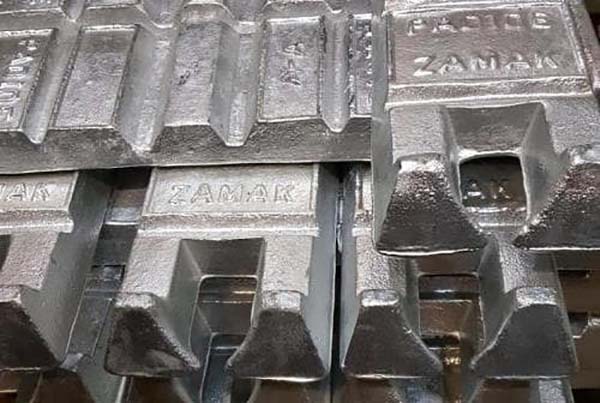
آلیاژ زاماک که بر پایه فلز روی (Zinc) ترکیبشده با مقادیر مشخصی از آلومینیوم، منیزیم و مس است، مادهای بسیار پرکاربرد در تولید قطعات ظریف، یراقآلات، دستگیرهها و لوازم تزئینی ساختمانی و صنعتی بهشمار میرود. این آلیاژ در فرآیند ریختهگری زاماک به دلیل سیالیت بالا، جزئیات بسیار دقیقی از قالب را ثبت میکند؛ با این حال، سطح خام قطعه پس از خروج از قالب، فاقد جذابیت بصری لازم بوده و مستعد کدرشدگی است.
اجرای آبکاری زاماک نهتنها زیبایی ظاهری و درخشندگی فلزی چشمنوازی به قطعه میبخشد، بلکه مقاومت به سایش و اکسیداسیون آن را در برابر عوامل محیطی، رطوبت و تماس مکرر دست بهطرز چشمگیری افزایش میدهد. با این وجود، ماهیت شیمیایی زاماک بسیار حساس است؛ فلز روی در برابر اسیدها و بازهای قوی واکنشپذیری سریعی دارد و کوچکترین ناهمگونی یا حفره ریز در بافت سطحی آن میتواند منجر به حبس محلولهای شیمیایی، تاولزدگی (Blistering) و افت چسبندگی پوشش شود. از این رو، دستیابی به یک پوشش بینقص در قطعات زاماک مستلزم شناخت عمیق متالورژی قطعه و تنظیم دقیق فرمولاسیون وانهای آبکاری است.
مراحل آبکاری زاماک
فرآیند لایهنشانی روی زاماک زنجیرهای وابسته به مراحل آمادهسازی اولیه و لایهگذاری چندمرحلهای است. کیفیت نهایی، حاصل دقت عمل در تکتک مراحل زیر است:
۱. بازرسی اولیه و پرداخت مکانیکی (Polishing)
پیش از هرگونه عملیات شیمیایی، سطح قطعات از نظر پلیسهها، خطوط جدایش قالب، مکهای سطحی و اعوجاج بررسی میشوند. پرداختکار با استفاده از سنبادهها و گیلانسهای مخصوص همراه با صابون پولیش، ناهمواریها را صاف میکند. اگر تخلخلهای اولیه قالبگیری برطرف نشوند، هیچ پوشش فلزی قادر به پوشاندن آنها نخواهد بود و پس از اتمام کار، لکهها و خطوط قالب با شدت بیشتری نمایان میشوند.
۲. چربیگیری و شستوشوی شیمیایی
باقیمانده واکسهای پولیش، گریس و چربیهای حاصل از فرآیند تولید باید بهطور کامل پاک شوند. چربیگیری معمولاً در دو فاز التراسونیک (یا غوطهوری گرم) و چربیگیری الکتریکی ملایم صورت میگیرد. تنظیم PH، دما و زمان تماس در این مرحله حیاتی است؛ چرا که قلیائیت شدید میتواند سطح روی را دچار خوردگی موضعی کند.
۳. اسیدشویی و فعالسازی سطحی (Acid Activation)
برای حذف لایههای اکسیدی بسیار نازک و فعال کردن پیوندهای سطحی فلز، قطعات در محلول اسیدی بسیار رقیق (مانند اسید سولفوریک یا فلوبوریک رقیق) برای مدت زمان کوتاهی غوطهور میشوند. اسیدشویی کنترلنشده سبب تخریب سطح و تضعیف پیوند مکانیکی لایه آبکاری خواهد شد.
۴. آویزگذاری و چیدمان الکتریکی (Racking)
چیدمان قطعات روی فیکسچرها و آویزها تأثیر مستقیمی بر توزیع یکنواخت جریان الکتریکی و ضخامت پوشش دارد. شکل قلابها، فاصله تا آندها و محل قرارگیری شیارهای عمیق باید بهگونهای تنظیم شوند که اثر «سایهاندازی الکتریکی» خنثی شده و پوشش در بخشهای فرورفته و لبهها با ضخامت متوازن شکل گیرد.
۵. مسکاری اولیه؛ ایجاد لایه سد و چسباننده (Copper Undercoat)
ایجاد لایه واسط مسی، حیاتیترین گام در پوششدهی زاماک است. مس به دلیل میل ترکیبی و قابلیت پوششدهی بالا، از واکنش مستقیم روی با محلولهای اسیدی مراحل بعد جلوگیری کرده و سطح را برای پذیرش لایههای بعدی یکنواخت میسازد. مسکاری معمولاً با وان مس سیانوری یا مس پیروفسفات انجام شده و سپس با مس اسیدی براق تا ضخامت موردنیاز تقویت میشود.
۶. پوششدهی نیکل و لایه نهایی
پس از مسکاری، قطعه وارد وان نیکل براق یا مات میشود تا استحکام سطحی، مقاومت به خوردگی و درخشندگی لازم فراهم آید. در نهایت، با توجه به نیاز کاربری محصول، لایه تزئینی نهایی اجرا میگردد:
کروم: ایجاد سطحی آینهای، سخت، سرد و بسیار مقاوم در برابر خطوخش برای دستگیرهها و تجهیزات بهداشتی.
نیکل براق و مات: ظاهری مدرن با بازتاب متوازن برای قطعات مبلمان و دکوراسیون.
پوشش طلایی، شامپاینی و رزگلد: انتخابی لوکس برای یراقآلات خاص با کنترل دقیق رنگمایهها.
طرحهای برنز و آنتیک: ایجاد سایهروشن در شیارها به کمک برسکاری و پتینهکاری کنترلشده برای اکسسوریهای کلاسیک.
بهترین روش آبکاری قطعات زاماک
دستیابی به بهترین نتیجه در پوششدهی قطعات زاماک، وابسته به اجرای سیستم چندلایه «مس + نیکل + لایه نهایی تزئینی (کروم/طلا)» است؛ مشروط بر اینکه زنجیره کیفی از خط تولید قطعه خام تا بستهبندی نهایی به درستی مدیریت شود:
۱. پیوند ناگسستنی کیفیت قالبگیری و آبکاری
بسیاری از عیوب ظاهری آبکاری، در واقع ریشه در کیفیت تزریق قطعه دارند. در تولیدات حاصل از فرآیند مهندسی دایکاست، کنترل دقیق فشار تزریق، دمای مذاب، طراحی بهینه کانالهای خروجی گاز و روانکاری اصولی قالب مانع از پیدایش تخلخلهای میکروسکوپی (Micro-porosity) میشود. سطحی که در مرحله ریختهگری متراکم و یکدست تولید شده باشد، بهترین چسبندگی و شفافیت را در آبکاری ارائه میدهد.
۲. ضخامت استاندارد لایه واسط مس
بهترین روش تضمین ماندگاری پوشش، پرهیز از کاهش غیرمجاز ضخامت لایه مس است. لایه مس باید کاملاً پیوسته و بدون کوچکترین گسستگی باشد تا از نفوذ محلول نیکل به بدنه زاماک و ایجاد خوردگی زیرپوستی جلوگیری کند. ضخامت بیش از حد نیز جزئیات دقیق و لبههای تیز طراحی را کدر میکند؛ بنابراین محاسبه دقیق دانسیته جریان و زمان ماندگاری در وان، استاندارد طلایی کار است.
۳. کنترل کیفی و آزمونهای چسبندگی
یک پوشش استاندارد باید از آزمونهای اعتبارسنجی سربلند بیرون آید:
تست شوک حرارتی: بررسی عدم ایجاد تاول و پوستهشدن لایه پس از گرم و سرد کردن سریع.
تست چسبندگی (Cross-Cut / Scratch Test): بررسی پایداری پیوند مکانیکی لایهها به بدنه زاماک.
یکنواختی رنگ: تطابق دقیق طیف رنگی قطعات تولید انبوه با مستر نمونه (Master Sample) تاییدشده.
۴. شیوههای اصولی حفاظت و بستهبندی
سطوح براق و آینهای آبکاریشده پس از خشکشدن بسیار آسیبپذیرند. بستهبندی تکبهتک قطعات با فومهای محافظ، کاغذهای ضد رطوبت و جداسازی کامل قطعات از یکدیگر مانع از ایجاد سایش لبهبهلبه و کدر شدن در فرآیند حملونقل و انبارش میشود.
 جمعبندی
آبکاری آلیاژ زاماک فرآیندی تخصصی و چندمرحلهای است که ارزشافزوده، دوام و جلوه بصری قطعات صنعتی و دکوراتیو را تعیین میکند. موفقیت در این فرآیند وابسته به دیدگاهی یکپارچه است؛ جایی که کیفیت قالبگیری اولیه، ظرافت در سنبادهکاری و پرداخت، دقت در چربیگیری و اجرای لایه سد مسی، بستر لازم را برای ماندگاری طولانیمدت پوششهای نهایی کروم، نیکل و طلا فراهم میآورند.
برای جلوگیری از اتلاف متریال و تضمین رضایت مشتریان، ارزیابی مستمر نمونههای تولیدی، تنظیم مشخصات فنی دقیق پیش از آغاز تیراژ انبوه و همکاری با کارگاههای مجهز به ابزارهای کنترل کیفی استاندارد، مطمئنترین راهکار برای دستیابی به سطوحی بادوام، بدون نقص و چشمنواز خواهد بود.